


Kjernefunksjonene til din kinesiske CNC-maskinprodusent

3-, 4- og 5-akset CNC-fresing på vår fabrikk i Kina. Aluminium, titan, rustfritt stål deler maskinert til ±0,005 mm toleranse.
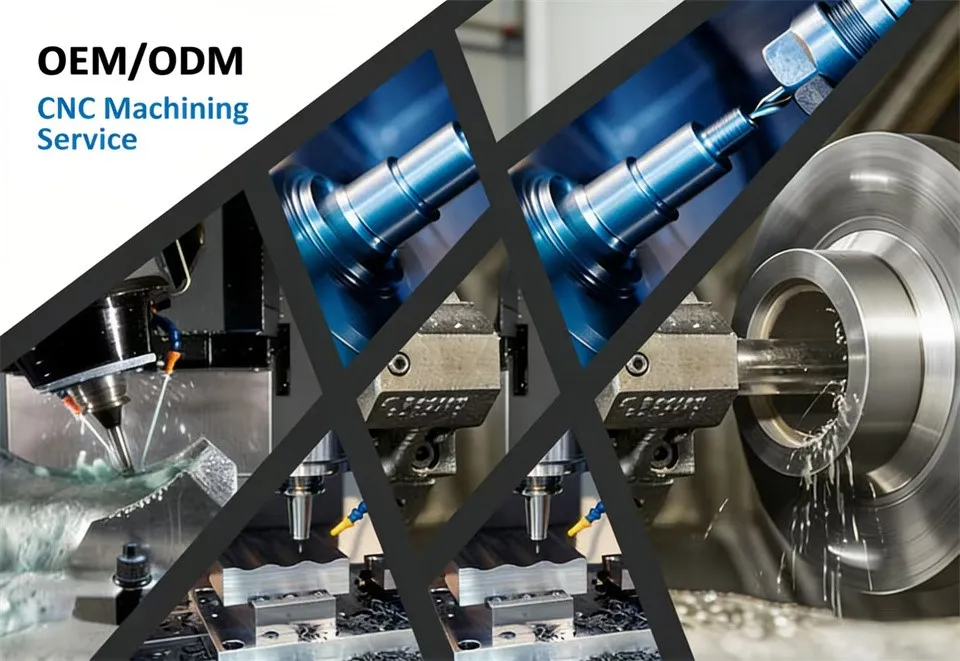
CNC-dreiing i sveitsisk-stil og dreining-for aksler og koblinger med høy-konsentrisitet med speiloverflate og tett repeterbarhet.

On-prototyping med 12-timers DFM-tilbakemelding. CAD til funksjonell prototype på 5 virkedager fra vårt Dongguan-anlegg.
Bransjer betjent av MID Precision
-
01Aerospace CNC maskinering
-
02CNC-bearbeiding av medisinsk utstyr
-
03Robotikk CNC maskinering
-
04Presisjons-CNC-bearbeiding for biler
-
05Halvleder CNC maskinering
-
06Fornybar energi CNC-bearbeiding


Typer presisjonsdeler vår kinesiske CNC-maskinprodusent produserer
- Titanium strukturelle komponenter for romfart og forsvar
- Presisjonsskaft og koblinger i rustfritt stål
- Komplekse 5-akse geometrideler
- Mikro-toleranse små metalldeler
- Tilpassede gjenger og monteringsdeler

Titanium strukturelle komponenter for romfart og forsvar
MID Precision har brukt tre tiår på å mestre verktøybanene, feste- og kjølevæskestrategiene som gjør Ti-6Al-4V (Grade 5) og Ti-6Al-4V ELI (Grade 23) til fly-kvalitetskomponenter for romfart og forsvar. I fjor fullførte vår romfartscelle 14 200 strukturelle deler av titan med null avvik fra våre topp tre kunder. Typisk arbeid inkluderer flybraketter, UAV-flyskrognoder, satellitt-nyttelastfester og forsvarsdelsystemhus. Vår 9-maskiners samtidige 5-akse celle håndterer underskjæringer og 3D-konturer i ett enkelt oppsett – eliminerer toleransestabling. Hver ordre sendes med møllevarmesporbarhet, hardhetsverifisering, Mitutoyo CMM-rapporter og en fullstendig AS9102 First Article Inspection Report. Vi holder rutinemessig ±0,005 mm på kritiske funksjoner og ±0,001 mm på mikropresisjonsdetaljer.

Presisjonsskaft og koblinger i rustfritt stål
Presisjonsaksler er bevegelses-overføringsryggraden i robotikk, medisinsk utstyr og industriell automasjon. MID Precision maskinerer tilpassede aksler, dybler, gjengede koblinger og flertrinns konsentriske komponenter i 303, 304, 316L, 17-4 PH, 15-5 PH, 440C og 465 rustfritt. I fjor sto denne familien for 23 % av de totale forsendelsene – 120 000 komponenter fordelt på 280 delenumre.
Utfordringene er L:D-forhold opp til 20:1, funksjoner som må holde seg koaksiale innenfor mikron, og Ra 0,2 µm finish. Lange, slanke skafter kjører på sveitsisk-glide- dreiebenker som eliminerer nedbøyning. Aksler med flere-funksjoner flyttes til Doosan-snu-møllesentre som avslutter dreiing, boring, fresing og gjenging i ett enkelt oppsett. Hver ordre inkluderer Mitutoyo CMM-verifisering av konsentrisitet og utløp. Skafter i medisinsk{11}}kvalitet leveres med ASTM A967 passiveringssertifikater.

Komplekse 5-akse geometrideler
Noen deler kan ganske enkelt ikke lages ved 3-akset bearbeiding. Underskjæringer, feide overflater, kryssende boringer i sammensatte vinkler og dype lommer med smal tilgang krever samtidig 5-akset maskinering – og det var der MID Precision bygget vårt rykte.
Vår interne-huscelle består av 9 samtidige 5-akse maskineringssentre på tvers av små plattformer (≈500 mm vandring) og større romfarts- og halvlederplattformer (600 mm+). All programmering kjører i Mastercam og Siemens NX CAM med full Vericut-maskinsimulering før noen syklus starter. I fjor fullførte denne cellen 47,000+ deler fordelt på 380 unike delenumre.
Typisk arbeid inkluderer monolittiske romfartsbraketter, kirurgiske robotartikulasjonsledd, optiske monteringsstrukturer og halvledervakuumkammerkomponenter. Festet én gang, maskinbearbeidet komplett, inspisert direkte – kollapsing av toleransefeil til en enkelt null-punktreferanse. Vi holder ±0,005 mm toleranse på kritiske funksjoner.
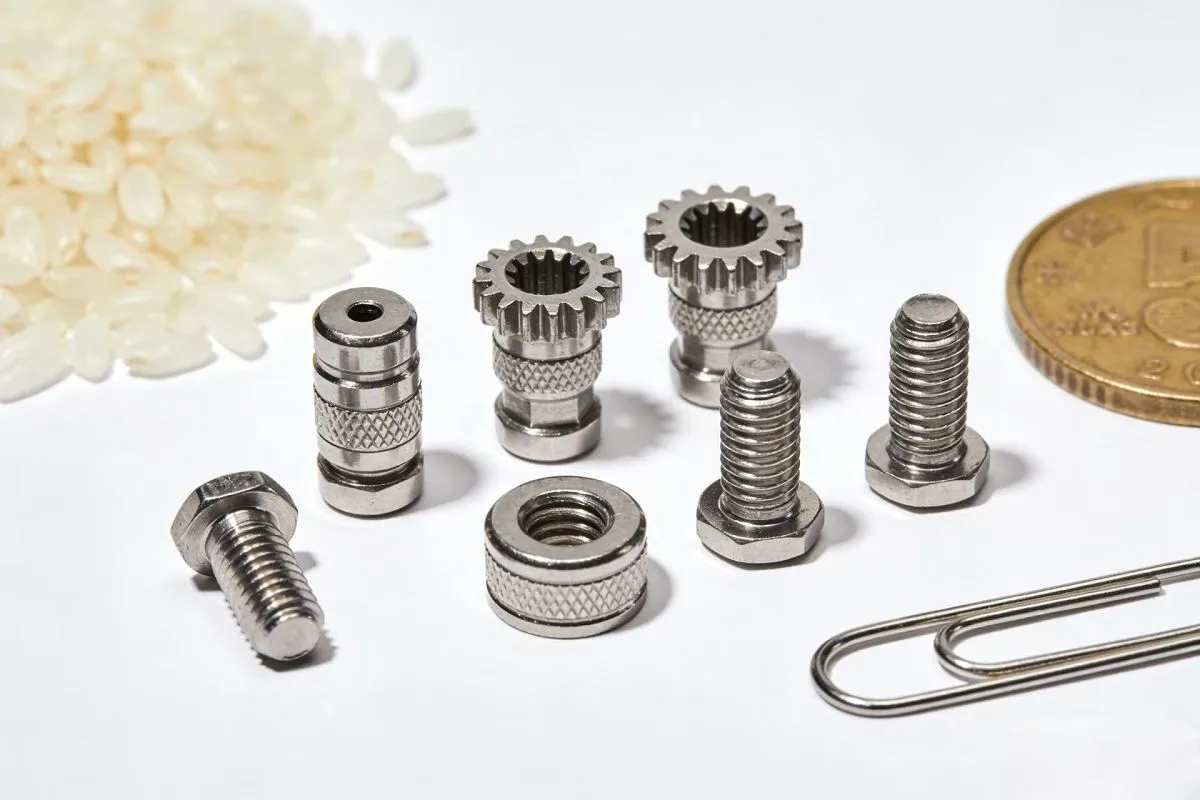
Mikro-toleranse små metalldeler
Noen av de mest krevende delene som MID Precision leverer måler mindre enn 25 mm i alle retninger. Minimalt invasive kirurgiske instrumenter, inspeksjonsprober for halvledere og optisk presisjonsmaskinvare er alle avhengige av mikro-toleransebearbeiding – en spesialitet de fleste CNC-butikker ikke kan betjene. Mikro-bearbeidingscellen vår er forankret av fem FANUC Robodrill -D21MiD- og {{9}senterpresisjonssenter med høy hastighet – 2{7} Japans referanseplattform for repeterbarhet på mikron-. To er konfigurert med roterende tabeller for fjerde-akse for sammensatte-vinkelfunksjoner. Inspeksjonskjøringer på Mitutoyo CMM-er, optiske komparatorer i IM-serien og presisjonshøydemålere. Vi bearbeider rutinemessig funksjoner under 0,5 mm i diameter, holder ±0,001 mm på kritiske dimensjoner og oppnår Ra 0,2 µm-finish uten sekundær polering. Cellen opererer ved 20 ± 1 grad med 100 % i-prosessinspeksjon. Materialer inkluderer 316L rustfritt, Grade 23 ELI titan, nitinol, PEEK GF30 og beryllium kobber.

Tilpassede gjenger og monteringsdeler
En liten prosentandel av defekte deler er spektakulære brudd – en stor prosentandel er tråder som har trukket seg ut eller parringstrekk som passer på det første stykket, men ikke det femtiende. MID Precision tar trådintegritet på alvor. I fjor leverte vi 89,000+ gjengede komponenter på 210 delenumre med en dokumentert felt-feilrate på null på kritisk gjengeintegritet. Vi bearbeider tråder på tre måter: enkelt-gjenger på en CNC dreiebenk for lavt-volum eller stort-diameterarbeid, herdematerialer og gjengefresing på CNC-materialer og gjengefresing på en CNC-dreiebenk. for høyvolumproduksjon der kornstrukturen forbedrer utmattelseslevetiden. Hver ordre bekreftes med gjengeplugg eller ringmålere (UN, UNJ, UNF, metrisk M, NPT, BSPP, BSPT eller tilpasset). Passformen til sammenstillingen bekreftes ved fysisk montering av den første artikkelen - produsert og inspisert som et matchet sett, ikke som uavhengige deler.
Materialer Vår CNC-maskinprodusent i Kina jobber med hver dag
Materialvalg styrer en CNC-dels mekaniske oppførsel, korrosjonsmotstand, vekt, overflateestetikk, regulatorisk aksept og enhetskostnad - ofte mer enn noen annen ingeniørbeslutning. MID Precision opererer daglig i de fem materialfamiliene som står for over 95 % av krevende presisjons-CNC-maskinering over hele verden, med verktøy, feste, kjølevæskestrategi og inspeksjonskunnskap-hvordan hver familie krever.
 Ti-6Al-4V titan (klasse 5)
304 rustfritt stål
C360 messing
Inconel 718
Delrin (Acetal/POM)
C101 rent kobber
AZ31B Magnesium
D2 Verktøystål
G10/FR4 Garolite

6061 aluminium
Som det typiske lettvektsmaterialet i CNC-bearbeiding tilbyr 6061 eksepsjonell bearbeidbarhet. Den er vanligvis maskinert med høy-fresing med ekstreme spindelhastigheter. Den kritiske tilstanden er utplassering av flomkjølevæske for å spre varme raskt og forhindre oppbygget-kant (BUE) fra sveising til verktøyet, noe som gjør det ideelt for høy-volum og høy-effektiv produksjon.

Ti-6Al-4V titan (klasse 5)
Titan er en stift i romfart, og har et overlegent styrke-til-vektforhold. På grunn av dens dårlige varmeledningsevne konsentrerer varmen seg intenst på skjærekanten. Vellykket maskinering krever lave overflatehastigheter, tunge sponbelastninger og maksimal maskinstivhet. Høyt-trykk gjennom-verktøyets kjølevæske rettet nøyaktig mot skjæresonen er obligatorisk for å forhindre rask verktøysvikt.

304 rustfritt stål
Bransjestandarden for medisinske og matvareapplikasjoner- på grunn av sin utmerkede korrosjonsbestandighet. Dens avgjørende utfordring er hardt arbeid. Maskinister må bruke tunge, kontinuerlige matinger for å sikre at skjærekanten holder seg under det arbeids-herdede laget. Dette krever lave turtall, høyt dreiemoment og rike, tunge-skjæreoljer for å maksimere verktøyets levetid.

C360 messing
C360, kjent som «gratis-bearbeidende messing, er det ultimate valget for presisjonsvæske og elektriske koblinger. Den tillater blemmerende høye overflatehastigheter og blir ofte maskinert helt tørr. Fordi den danner fine, lett evakuerte sjetonger, er den den perfekte kandidaten for lys-av, høy-svingoperasjoner på CNC-dreiebenker i sveitsisk-stil.

Inconel 718
Denne høye-superlegeringen, vanlig i jetmotorer, er notorisk vanskelig å bearbeide. Det er utrolig tøft og arbeidet-herder raskt. Maskinering av Inconel krever spesialiserte keramiske innsatser eller avanserte belagte karbider som kjører med ekstremt lave overflatehastigheter. Absolutt maskinverktøysstivhet er nødvendig for å bekjempe den aggressive verktøyslitasjen som er karakteristisk for dette materialet.

Delrin (Acetal/POM)
Delrin er en ingeniørplast som er verdsatt for sin dimensjonsstabilitet. I motsetning til metaller smelter plast lett av friksjon. Maskinering krever høye spindel-turtall sammen med svært aggressive matehastigheter for å evakuere varme inn i brikkene. Du må bruke sylskarpe-ubelagte endefreser med enkelt eller dobbel-spor, ofte ved å bruke trykkluft i stedet for flytende kjølevæske.

C101 rent kobber
Ren kobber tilbyr elektrisk og termisk ledningsevne i toppklasse, og er utpreget "gummy" og utsatt for deformasjon eller gnaging. Kjedelig verktøy er uakseptabelt; maskinister må bruke sylskarpe,-polerte, ubestrøede verktøy av solid karbid med høye positive skråvinkler. Mater og hastigheter må angis omhyggelig for å tømme materialet rent uten å forårsake overflaterivning.

AZ31B Magnesium
Magnesium er et ultra-lett metall og utgjør en unik brannfare, siden dens fine spon lett kan antennes. Maskinering utføres vanligvis tørt eller med spesialiserte lette mineraloljer – vann-baserte kjølevæsker er strengt forbudt da de genererer eksplosiv hydrogengass. Operasjoner krever strenge chipevakueringssystemer og dedikerte klasse D brannslukningsapparater i beredskap.

D2 Verktøystål
Brukt til stansematriser, har D2 ekstrem slitestyrke. Det er ofte "hardmalt" etter varmebehandling, og når hardhetsnivåer rundt 60 HRC. I stedet for tradisjonelle tunge spor, bruker maskinister trochoidale freseverktøybaner. Dette bruker CBN (Cubic Boron Nitride)-verktøy ved høye turtall med ultra-lette radielle trinn-for gradvis å skrelle bort herdet stål.

G10/FR4 Garolite
A high-strength composite widely used for electrical insulation, Garolite features interwoven glass fibers that are incredibly abrasive to cutting tools. Maskineringsforholdene er svært spesialiserte: det krever at PCD-verktøyet (polykrystallinsk diamant) går tørt. Furthermore, high-capacity industrial HEPA vacuum systems are mandatory to extract the hazardous, abrasive glass dust generated during routing.
Sertifiseringer som definerer en seriøs CNC-maskinprodusent i Kina
AS9100D (Aerospace, Aviation and Defense) Vi implementerer streng risikostyring, konfigurasjonskontroll og reduksjon av forfalskede deler gjennom hele produksjonslivssyklusen.ISO 13485 (medisinsk utstyr) Har full produktsporbarhet og robust prosessvalidering.ISO 9001:2015 Fungerer som den grunnleggende kvalitetsstandarden for manufactur, metufactur, metufactur og kvalitet. Kapabiliteter.Full materialsertifisering Råvaresertifikater spores direkte tilbake til fabrikkens varmetall, og sikrer materialintegritet og eliminerer risiko for forfalskning.Avansert metrologisk rapportering Omfattende verifisering av dimensjonsnøyaktighet og overflatefinish via multi-koordinatmålemaskiner (CMM) og optiske inspeksjonssystemer.
ISO-sertifisert produksjon

CMM og fullt inspeksjonsutstyr
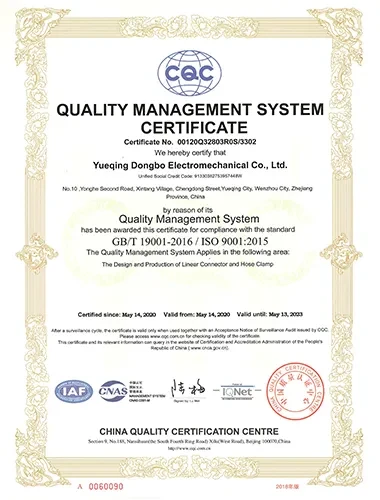
Materialsertifisering og inspeksjonsrapport for hver bestilling
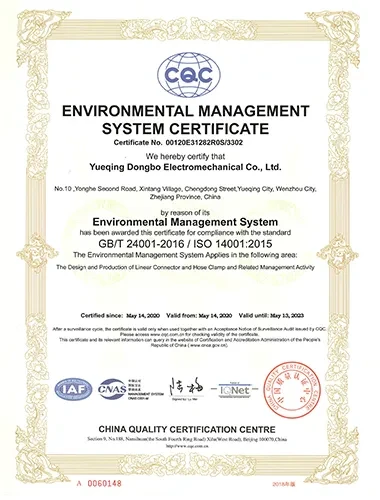
Materialsertifisering og inspeksjonsrapport for hver bestilling

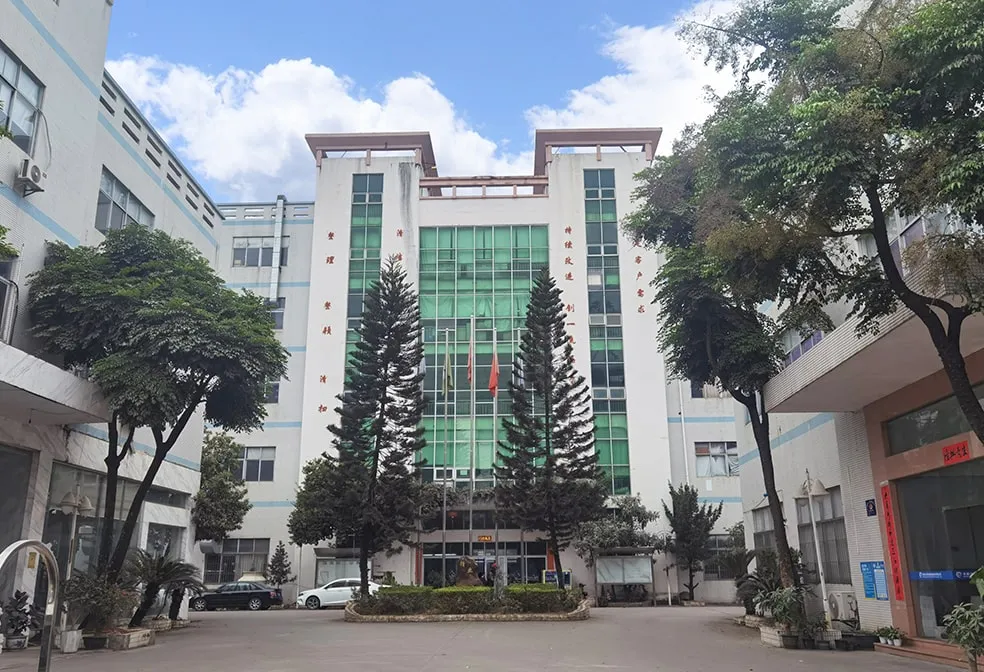
Rent og organisert produksjonsmiljø Cta: Last opp CAD-filen din nå

Hvordan starte ditt CNC-prosjekt med din kinesiske CNC-maskinprodusent
Last opp 2D- eller 3D-CAD-filer (STEP, IGES, PDF, DWG) gjennom vår krypterte portal. Gjensidig NDA signert innen én arbeidstime.
Vårt ingeniørteam gjennomgår tegninger, bekrefter toleranser, materialer, overflatebehandlinger og anbefaler DFM-forbedringer som reduserer kostnader og ledetid.
Du mottar et komplett tilbud med DFM-tilbakemelding, ledetid, inspeksjonsplan og fraktbetingelser innen 12 arbeidstimer.
Hva ingeniørkjøpere sier om vårKina CNC Maskinering Produsent

Mark R., Mekanisk ingeniørleder
Fortune 500 US Aerospace OEM

Dr. Lena S., FoU-direktør
Oppstart av tysk kirurgisk robotikk

David K., innkjøpssjef
US Industrial Automation Integrator (NASDAQ-oppført)
Ofte stilte spørsmål for ingeniørkjøpere
Lorem ipsum dolor sit amet consectetur adipisicing elit.
Spørsmål: Hvor mye koster CNC-maskinering hos en kinesisk produsent vanligvis?
CNC maskineringskostnad avhenger av seks variabler - materiale, geometrisk kompleksitet, toleranse, overflatefinish, mengde og ledetid - så en enkelt pris eksisterer ikke. Som benchmarks fra våre nylige forsendelser: en 50 mm aluminium 6061-T6 brakett med ±0,05 mm toleranse og Type II anodisering kjører omtrent $8 til $14 per stykk ved antall 100. En titan brakett for romfart med ±0,005 mm2 kritiske materialegenskaper, kjører 5 til $80 og sertifiserte 500 kr. $180 per stykk ved mengde 50. Et presisjonsskaft i rustfritt stål for kirurgisk robotikk går på omtrent $35 til $90 per stykk ved mengde 50, inkludert passivering og renromspakking. Send oss en tegning, og vi vil returnere et komplett spesifisert tilbud innen 12 arbeidstimer – inkludert material-, maskinerings-, etterbehandlings-, inspeksjons- og fraktkostnader oppdelt separat, slik at du kan sammenligne med din innenlandske leverandør ærlig.
Spørsmål: Hva er din typiske ledetid som en CNC-maskinprodusent i Kina?
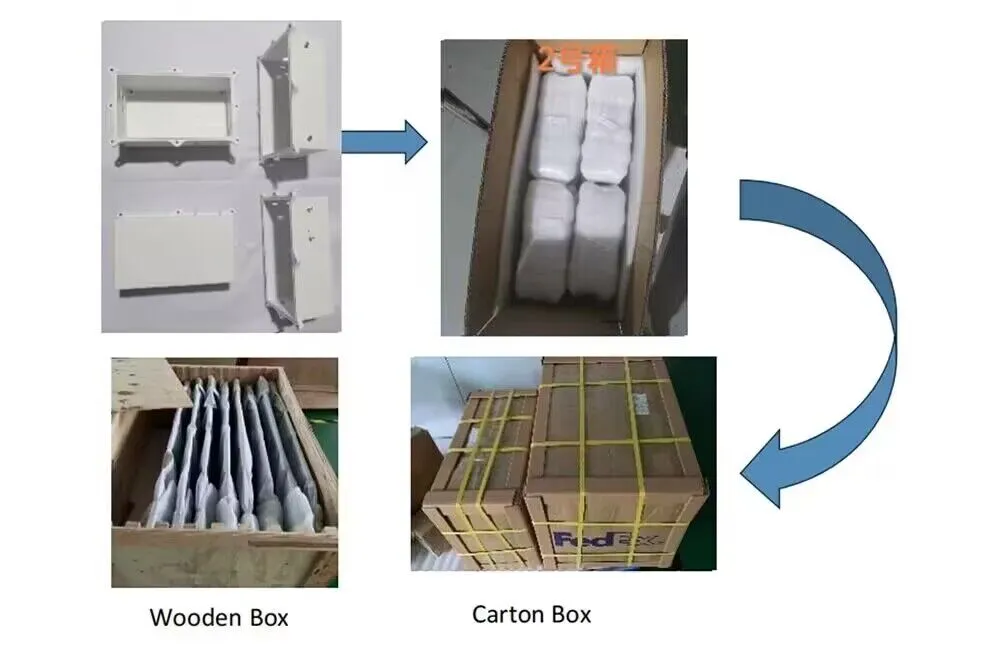
Ledetid avhenger av mengde, kompleksitet og etterbehandlingskrav. Prototypemengder på 1 til 10 stykker sendes vanligvis i løpet av 5 til 10 virkedager. Små produksjonsserier på 50 til 500 stykker sendes vanligvis i løpet av 2 til 3 uker. Produksjonsløp i tusenvis sendes vanligvis i løpet av 3 til 5 uker, avhengig av kapasitet og overflatebehandling. Når deler sendes fra Dongguan-anlegget vårt, går internasjonal luftfrakt til USA eller Europa 3 til 5 virkedager fra dør-til-dør via DHL, FedEx eller UPS. Sjøfrakt og konsolidert LCL-frakt er tilgjengelig for kostnadssensitivt produksjonsarbeid. Ledetider og fraktalternativer bekreftes skriftlig med tilbudet ditt, slik at du trygt kan planlegge beholdningen og lanseringsplanen.
Spørsmål: Hvordan beskytter du mine tegninger, design og immaterielle rettigheter?
Immaterielle rettigheter er et av de viktigste spørsmålene våre kunder stiller, og vi tar det på alvor. MID Precision signerer gjensidige taushetserklæringer (NDAer) på forespørsel – vi signerer din, eller vi gir vår, før enhver tegningsutveksling. Tegninger og CAD-filer lagres på tilgangs-kontrollerte interne servere, distribuert kun til de spesifikke ingeniørene og maskinistene som jobber med prosjektet ditt, og deles aldri med under-underleverandører uten din skriftlige godkjenning. Vi opprettholder ikke et offentlig «showroom» av kundedeler, og vi bruker ikke kundedeler i markedsføring uten uttrykkelig skriftlig tillatelse. Vår-baserte juridiske struktur i Kina tillater håndhevbare IP-forpliktelser i henhold til kinesisk lov, og vår 30-årige merittliste med amerikanske, EU og israelske OEM-kunder bekrefter vår pålitelighet på dette punktet i praksis, ikke bare på papiret.
Spørsmål: Tilbyr du OEM- og ODM-tjenester, og hva er forskjellen for prosjektet mitt?
Ja. MID Precision er en OEM- og ODM-partner med full-service. OEM (Original Equipment Manufacturing) betyr at du gir ferdige tekniske tegninger og spesifikasjoner, og vi produserer deler nøyaktig til ditt trykk under ditt merke eller som direkte forsyning til din montering. ODM (Original Design Manufacturing) betyr at ingeniørteamet vårt deltar i deldesign, materialvalg, DFM-optimalisering eller full-designarbeid for kunder som ikke har-mekanikk i huset. I begge modellene er IP-adressen din beskyttet av signert NDA, tegningene dine forblir konfidensielle, og delene sendes under innkjøpsordren din – ikke vår. De fleste av våre Fortune 500 luftfarts- og medisinske kunder bruker OEM-modellen; de fleste av våre oppstarts- og små-OEM-kunder bruker ODM. Fortell oss hvor du sitter på det spekteret, og vi vil sitere deretter.
Spørsmål: Hva er minimumsbestillingsmengden hos MID Precision?
Det er ingen minimumsbestillingsantall. Vi produserer rutinemessig ett-stykke prototyper, fem-FoU-prøver og femti-biter for ingeniørkunder som trenger å validere et design før de forplikter seg til full produksjon. Enkelt-prototypesitater kommer vanligvis tilbake samme virkedag. Vi straffer ikke bestillinger med lavt-volum med uforholdsmessige konfigureringsgebyrer – vår lille-batch-CNC-celle er bygget rundt realitetene i teknisk utvikling, der design endres ukentlig og neste revisjon er viktigere enn den laveste enhetskostnaden. Ettersom designet fryser og volumene øker, flyttes de samme delene til produksjonscellen vår med identisk prosessdokumentasjon og samme prosjektleder, slik at du ikke trenger å re{10}}kvalifisere leverandøren for full{11}}produksjon.
Spørsmål: Kan du håndtere overflatebehandling i-huset, eller gir du det under-underentreprise?
Størstedelen av overflatebehandlingen utføres-hjemme hos MID Precision, inkludert perleblåsing, sandblåsing, tumbling og vibrerende avgrading, manuell polering, speilpolering, børsting og passivering i henhold til ASTM A967. Anodisering (Type II og Type III hardcoating), galvanisering (nikkel, krom, gull, sølv, tinn, sink), pulverlakkering, elektropolering og DLC-belegg utføres av langsiktige partnerleverandører innenfor vår lokale industriklynge i Dongguan – vanligvis innen 30- minutters kjøretur fra anlegget vårt – under vårt direkte kvalitetsovervåking. Vi koordinerer alle etterbehandlingsoperasjoner som et enkelt prosjekt, slik at innkjøpsordren din gjelder en ferdig del, ikke et maskinert emne som fortsatt må sendes ut for belegg. Denne tilnærmingen med én-kilde eliminerer en viktig kilde til leveringsforsinkelser og fingerpeking av høy kvalitet.
Spørsmål: Hvorfor bør jeg velge MID Precision fremfor min nåværende CNC-maskinleverandør?
Tre grunner våre kunder oppgir når de bytter til MID Precision. For det første lar sertifiseringsstabelen vår – AS9100D, ISO 13485, ISO 9001 – én enkelt leverandør håndtere romfart, medisinsk og industriell OEM/ODM-arbeid uten å tvinge deg til å ta med flere leverandører. For det andre betyr vår 30-årige merittliste på stram-toleranse og komplekst 5-akset arbeid at vi konsekvent leverer deler som andre butikker tilbyr, og deretter ikke klarer å produsere. For det tredje gjenspeiler prisene våre realiteten til fabrikkdirekte produksjon i Dongguan - typisk 30 til 50 prosent under sammenlignbart innenlands CNC-maskinarbeid i USA eller EU, uten at det går på bekostning av toleranser, sporbarhet eller levering. Den beste måten å evaluere oss på er å sende oss en tegning din nåværende leverandør sliter med og la vårt tilbud, vår DFM-tilbakemelding og vår første artikkelytelse gjøre saken for seg selv.
Hvorfor OEM-er velger MID Precision som deres kinesiske CNC-maskinprodusent
Mid (Dongguan) Intelligent Manufacturing Co., Ltd. er en fabrikk-produsent av direkte CNC-maskinering som opererer fra et 7500 m² stort anlegg i Dongguan, Guangdong. Vår-husflåte av 40+ maskineringssentre – inkludert en 9-simtidig 5-akset celle, FANUC Robodrill høyhastighetssentre- og Doosan dreiebenker – støttes av en Mitutoyo CMM-metroteknisk lab med senior 24-C-ingeniører fra Mitutoyo. AS9100D for romfart og ISO 13485 for medisinsk utstyr samtidig - en dobbel sertifisering nesten ingen kinesisk maskinverksted opprettholder. Begge hviler på vårt ISO 9001:2015-grunnlag. Siste regnskapsår: 520,000+ deler ble sendt, 1400 unike delenumre, kunder i 52 land. Gjentatt kundeinntekt: 78 %. Vi publiserer dette tallet åpent fordi det er det mest ærlige målet på om en presisjonsprodusent faktisk presterer.




Siste nytt


